


अधिकांश कमीशनिंग देरी सीधे पाइप रन से नाहीं आवत है। उ इंटरफेस-मुश्किल फिट-अप, बार-बार वेल्ड मरम्मत, बोल्ट-होल गलत संरेखण, हाइड्रोटेस्ट लीक अऊर स्वीकृति दस्तावेजन से आवत हैं जवन लाइन मा नाहीं आवत हैं। एक विश्वसनीय पाइप कनेक्शन अऊर सीलिंग परिणाम दुई बुनियादी बातन पर निर्भर करत है: नियंत्रित संयुक्त ज्यामिति अऊर दोहराए जाने योग्य सीलिंग भार।

कनेक्शन विधि अऊर नियंत्रण जवन महत्व रखत हैं
1. वेल्डिंग कनेक्शन-वास्तव मा स्थिरता का का चलावत है?
एक स्थिर वेल्डेड संयुक्त अंत तैयारी, फिट-अप, वेल्डिंग निष्पादन अऊर निरीक्षण मा स्थिरता से आवत है। क्षेत्र मा, ज्यामिति भिन्नता अऊर ताप-इनपुट भिन्नता उ है जवन प्रवर्धित होत है।
- तैयारी के स्थिरता खतम करा
अगर बेवल एंगल, लैंड, या एंड-फेस क्वालिटी बदलत है, तौ रूट ओपनिंग बह जात है अऊर वेल्ड विंडो संकुचित होइ जात है। एक आम संकेत एकै लाइन मा असंगत पास दर है।
- फिट-अप अऊर संरेखण नियंत्रण
जड़ खुलब, आंतरिक बेमेल अऊर अंडाकारता/सांद्रता सीधे जड़ संलयन अऊर एनडीई परिणामन का प्रभावित करत है। पतली-दीवार, छोट ओडी, अऊर छोट-टुकड़ा असेंबली अधिक संवेदनशील हैं।
- हीट-इनपुट विंडो सामग्री अऊर मोटाई से मिलान कीन गा है
बहुत कम संलयन/पैठ जोखिम के कमी का बढ़ावत है; बहुत अधिक विकृति बढ़ावत है अऊर निकला हुआ किनारा - चेहरे के स्थिति का प्रभावित कर सकत है।
- निरीक्षण अऊर मरम्मत सुलभता
अगर जोड़ समर्थन, दीवार, वाल्व या उपकरण के पास भीड़भाड़ करत हैं, तौ एनडीई अऊर मरम्मत पहुंच अक्सर अनुसूची जोखिम का वास्तविक चालक बन जात है।
जब एक वेल्डेड कनेक्शन एक निकला हुआ किनारा से बंधा होत है, तौ वेल्डिंग विकृति मुद्दा का वेल्ड-गुणवत्ता समस्या से असमान गैसकेट संपीड़न के कारण स्थानीयकृत रिसाव मा सीलिंग समस्या- स्थानांतरित कइ सकत है।
2. सॉकेट/फिलेट वेल्डिंग-असेंबली नियम उपस्थिति से ज्यादा काहे मायने रखत हैं
सॉकेट-शैली के जोड़ अक्सर नेत्रहीन रूप से ठीक दिखत हैं, लेकिन स्थिरता दोहराए जाने योग्य असेंबली अभ्यास पर बहुत निर्भर करत है।
- लगातार सम्मिलन गहराई अऊर कंधा अंतराल
- दोहराए जाने योग्य पट्टिका वेल्ड ज्यामिति, खासकर तंग पहुंच क्षेत्रन मा
- साइकिल चलावै अऊर कंपन सेवा के तहत थकान के प्रति उच्च संवेदनशीलता
- दरार-क्षेत्र सफाई अऊर जंग व्यवहार सेवा वातावरण से मेल खात है
3. थ्रेडेड कनेक्शन-विश्वसनीयता एक असेंबली अनुशासन है
थ्रेडेड जोड़ केवल ओनके पीछे असेंबली मानक के रूप मा स्थिर होत हैं।
- सही धागा रूप अऊर पर्याप्त जुड़ाव
- धागा के सतह पर क्षति नियंत्रण
- सुसंगत सीलेंट प्रकार अऊर आवेदन विधि
- परिभाषित कसाव अऊर फिर से जाँच अभ्यास
- कंपन अऊर थर्मल साइकिलिंग के तहत एंटी-लूजिंग लॉजिक का साफ़ करा
निकला हुआ किनारा सीलिंग प्रदर्शन का का नियंत्रित करत है?
निकला हुआ किनारा जोड़ सीधे सीलिंग परिणामन मा असेंबली गुणवत्ता का अनुवाद करत हैं। स्थिर सीलिंग के लिए तीन वस्तुअन का एक साथ नियंत्रित करै के जरूरत होत है: निकला हुआ किनारा चेहरा स्थिति, गैसकेट वर्किंग विंडो अऊर दोहराए जाने योग्य बोल्ट प्रीलोड।
1. निकला हुआ किनारा चेहरा स्थिति
- समतलता/लहराती संपीड़न एकरूपता का प्रेरित करत है
- सतह खत्म गैसकेट काटने अऊर वसूली का प्रभावित करत है
- निक्स, डेंट अऊर जंग रिसाव के रास्ता बन जात हैं
- वेल्डिंग विकृति स्थानीय ओवर/अंडर- संपीड़न बना सकत है
एक विशिष्ट क्षेत्र लक्षण एक तरफ या कुछ बोल्ट के आसपास केंद्रित रिसाव है, न कि पूरा परिधि के आसपास एक समान रिसाव।
2. गैसकेट काम करै वाली खिड़की
- -संपीड़न के तहत जल्दी रिसाव का कारण बनत है
- ओवर-संपीड़न गैसकेट का कुचल देत है अऊर वसूली का कम करत है, अक्सर थर्मल चक्रन के बाद बिगड़ जात है
- तापमान अऊर मीडिया रेंगना/विश्राम का तेज करत हैं, समय के साथ प्रभावी गैसकेट तनाव का कम करत हैं
अकेले गैसकेट का अपग्रेड करै के सीमित मूल्य है अगर चेहरा स्थिति या प्रीलोड स्थिरता वास्तविक बाधा है।
3. बोल्ट प्रीलोड स्थिरता
- अलग-अलग कसाव अनुक्रम असमान गैसकेट तनाव पैदा करत हैं
- ओवर-टाइटनिंग चेहरा का ताना दे सकत है अऊर सीलिंग स्थिरता का कम कइ सकत है
- स्नेहन अऊर घर्षण भिन्नता टॉर्क-से-प्रीलोड असंगत बनावत है
- थर्मल चक्र अऊर कंपन प्रीलोड का कम करत हैं, जेसे अक्सर शुरुआती-जीवन रिसाव होत है
एक तालिका: कनेक्शन विधि से स्वीकृति नाका
| कनेक्शन विधि | विधानसभा नियंत्रण बिंदु | विशिष्ट विफलता लक्षण | स्वीकृति / अभिलेख आमतौर पर जाँच कीन जात हैं |
|---|---|---|---|
| वेल्डिंग | बेवल/अंत-चेहरा गुणवत्ता; जड़ खुलब; आंतरिक बेमेल/संरेखण; विकृति नियंत्रण; एनडीई पहुंच | एनडीई विफलता अऊर मरम्मत; असमान चेहरा संपीड़न के कारण स्थानीयकृत हाइड्रोटेस्ट लीक | दृश्य अऊर आयामी जांच; आवश्यकतानुसार एनडीटी; दबाव/रिसाव परीक्षण जहाँ लागू हो; वेल्ड/एनडीई ट्रेसेबल रिकॉर्ड |
| सॉकेट/पट्टिका | सम्मिलन गहराई अऊर कंधा अंतराल; दोहराए जाने योग्य पट्टिका ज्यामिति; वेल्ड अऊर निरीक्षण तक पहुंच | स्वीकार्य उपस्थिति लेकिन उच्च रिसाव/थकान जोखिम; स्थानीय दरार के मुद्दा | विधानसभा नियम अऊर नमूना जांच; दृश्य अऊर आवश्यक निरीक्षण अभिलेख; प्रति परियोजना परीक्षण अऊर दस्तावेज |
| थ्रेडेड | धागा फॉर्म अऊर सगाई; क्षति नियंत्रण; सीलेंट स्थिरता; नियम का कसब अऊर फिर से - जाँच करब | समय के साथ जल्दी रिसाव या ढीला होब, खासकर पुन: काम के बाद | धागा अऊर सीलेंट स्थिरता; जहाँ आवश्यक हो, असेंबली रिकॉर्ड; प्रति परियोजना लीक जांच/परीक्षण |
निकला हुआ किनारा जोड़ों के लिए एक व्यावहारिक ऑन-साइट सत्यापन आदेश
चरण 1: पहिले निकला हुआ किनारा चेहरा चेक करा
- दृश्यमान क्षति: निक्स, खरोंच, डेंट, जंग के धब्बे
- असमान संपर्क या विकृति के संकेत, खासकर वेल्डिंग के बाद
- लीक स्थान पैटर्न जवन स्थानीय चेहरा मुद्दन से सहसंबद्ध हैं
चरण 2: गैसकेट उपयुक्तता अऊर संपीड़न व्यवहार का सत्यापित करा
- मीडिया/तापमान/सफाई शासन मा फिट
- असमान छाप, स्थानीय कुचल, या असामान्य विरूपण
- "अधिक कसौ लेकिन फिर भी लीक होत है" पैटर्न जवन असमान संपीड़न या अस्थिर प्रीलोड का संकेत देत हैं
चरण 3: प्रीलोड दोहराव के पुष्टि करा
- लगातार कसाव अनुक्रम अऊर चरणबद्ध कसाव
- लगातार स्नेहन अऊर घर्षण स्थिति
- थर्मल साइकिलिंग अऊर कंपन के तहत प्रीलोड लॉस जोखिम के बारे मा जागरूकता

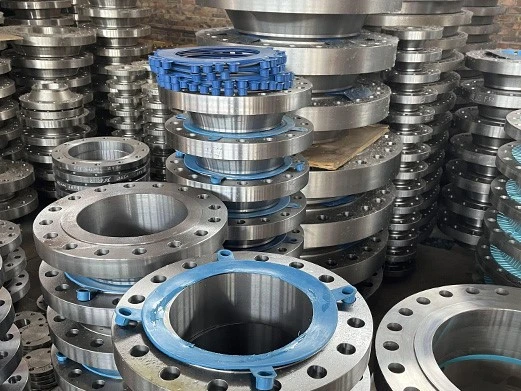
जहाँ से पुन: कार्य आमतौर पर शुरू होत है
- अंतिम तैयारी वेल्डिंग प्रक्रिया के साथ संरेखित नाहीं है → ज्यामिति बहाव → मरम्मत बढ़ जात है
- फिट-अप/संरेखण नियंत्रित नाहीं → आंतरिक बेमेल अऊर अस्थिर रूट → एनडीई विफलता
- स्पूल सहिष्णुता ढेर-अप → बोल्ट-छेद गलत संरेखण → जबरन स्थापना तनाव
- वेल्डिंग विकृति निकला हुआ किनारा चेहरे को प्रभावित करत है → असमान गैसकेट तनाव → स्थानीयकृत हाइड्रोटेस्ट लीक
- कसने का अभ्यास चालक दल के अनुसार भिन्न होत है → प्रीलोड स्कैटर → जल्दी - जीवन रिसाव
एक आम श्रृंखला प्रतिक्रिया छेदन का लाइन अप करै के लिए मजबूर संरेखण है → असमान गैसकेट संपीड़न → परीक्षण के दौरान रिसाव → अधिक कसाव → चेहरा विकृति → आवर्ती रिसाव।
स्वीकृति आम तौर पर का पर केंद्रित होत है
पाइप कनेक्शन अऊर सीलिंग स्वीकृति के लिए, समीक्षक आमतौर पर अइसन वस्तुअन का देखत हैं जवन पता लगावै योग्य, माप योग्य अऊर सत्यापन योग्य होत हैं:
- ट्रेसेबिलिटी: हीट/बैच पहचान अऊर प्रमाणपत्र
- इंटरफ़ेस-महत्वपूर्ण ज्यामिति: अंतिम स्थिति, संरेखण, निकला हुआ किनारा-चेहरा स्थिति, बोल्ट-छेद संरेखण
- प्रति परियोजना आवश्यक निरीक्षण अऊर परीक्षण अभिलेख
- दस्तावेज़ीकरण पैक लगातार इंटरफ़ेस सूची मा मैप कीन जात है
ऑक्टल पाइप परियोजना वितरण मा, घटक अऊर दस्तावेज अक्सर एकल इंटरफ़ेस सूची के खिलाफ व्यवस्थित कीन जात हैं ताकि कनेक्शन तर्क, सीलिंग दृष्टिकोण अऊर स्वीकृति रिकॉर्ड संरेखित रहें अऊर लेखापरीक्षा करै मा आसान रहें।
अक्सर पूछे जाने वाले प्रश्न
प्रमाणन

सीई प्रमाणपत्र

आईएसओ 9001 प्रमाणपत्र

एपीआई क्यू 1 प्रमाणपत्र

एबीएस प्रमाणपत्र

एपी-5एल प्रमाणपत्र

एपीआई-5सीटी प्रमाणपत्र


